Tanques de mistura sanitária e agitadores para processamento de alimentos: um guia para especificadores
Um tanque encamisado de 2.000 L em uma linha de molho geralmente falha nos mesmos dois lugares: um anel de produto chamuscado na parede da camisa e uma sombra atrás do defletor que a bola de pulverização CIP nunca alcança. Nenhum dos problemas é resolvido com a instalação de um motor maior.
A resposta curta: no processamento de alimentos, um tanque de mistura sanitário e seu agitador devem ser especificados como um sistema contra quatro restrições – reologia do produto, serviço de transferência de calor, capacidade de limpeza e integridade da vedação. Classificação do motor, controles e desenhos seguem esses quatro. Este guia define como cada restrição se transforma em uma especificação concreta, o que pertence ao pedido de compra e quais testes de aceitação detectam problemas antes que o tanque seja colocado em funcionamento.
Quatro restrições decidem a especificação
A maioria das perguntas começa com o volume e a potência do motor e trabalha de trás para frente. É assim que as plantas acabam com um acionamento de 22 kW em um tanque cujo verdadeiro problema é uma película de parede esquentando alguns graus a mais. A tabela abaixo mostra a ordem de trabalho que usamos quando chega uma consulta alimentar: cada restrição remove opções antes da emissão do sorteio.
| Restrição | O que definir | Resposta típica de design |
|---|---|---|
| Reologia | Viscosidade aparente em todo o lote, não apenas no enchimento; tamanho dos sólidos e partículas frágeis | Geometria do impulsor, relação D/T, faixa de velocidade, rotação do motor |
| Transferência de calor | Taxa de serviço em kW, taxa de rampa, temperatura máxima permitida da parede | Jaqueta de ondulação ou half-pipe, superfície raspada, circuito de controle de temperatura da parede |
| Capacidade de limpeza | Frequência de mudança, controles de alérgenos e microbianos, circuito CIP | Limites de Ra, raios internos, drenagem completa, cobertura de bola de spray, sem pernas mortas |
| Integridade do selo | Risco de contato com o produto, pressão e temperatura, produtos químicos de limpeza | Selo mecânico simples ou duplo com fluido de barreira ou acionamento magnético |
A viscosidade é a restrição mais frequentemente subespecificada. Um preparado de fruta pode ler 300 cP no enchimento e 9.000 cP após resfriamento no mesmo recipiente; um impulsor dimensionado no primeiro número irá girar no início do lote e parar no final. Pergunte pela curva de viscosidade em todo o lote, o conteúdo de sólidos e a maior partícula que deve sobreviver intacta, e a seleção do agitador deixa de ser uma adivinhação.
O design sanitário vive nos detalhes que você não pode ver na entrega
As superfícies de contato do produto são normalmente de aço inoxidável 316L. 304 é viável para muitas tarefas de laticínios e bebidas, mas é uma escolha mais fraca quando produtos ácidos ou produtos químicos de limpeza contendo cloreto estão presentes. O acabamento superficial é geralmente especificado em Ra ≤ 0,8 µm para contato com o produto, com soldas de contato com o produto niveladas e documentadas. As orientações EHEDG e 3-A tratam a geometria como sendo pelo menos tão importante quanto a rugosidade: um canto interno polido que o líquido de limpeza não consegue alcançar é pior do que uma superfície ligeiramente mais áspera situada no caminho do fluxo.
Os detalhes que decidem se o tanque limpa em vinte ou sessenta minutos:
- Raios internos de 6 mm ou mais em cada junção de contato com o produto, sem cantos internos quadrados.
- Não há fixadores roscados, juntas sobrepostas ou fendas dentro da zona do produto – somente braçadeiras ou conexões soldadas.
- Pernas mortas mantidas em dois diâmetros de tubo ou menos, e nenhuma no retorno CIP.
- Fundo de drenagem total, abaulado ou cônico, com saída no ponto mais baixo e sem anel anular plano sob o impulsor.
- Defletores soldados à carcaça, em vez de aparafusados, e destacados na parede para que o líquido se mova atrás deles.
Nenhum desses itens é caro por si só. Juntos, eles fazem a diferença entre um tanque que passa por uma auditoria de higiene e outro que precisa de uma limpeza manual a cada troca.
Combine o agitador com o produto, não com o volume do tanque
Três faixas de viscosidade cobrem a maioria das tarefas alimentares, e cada uma falha à sua maneira quando é mal especificada. A velocidade da ponta geralmente é o número sobre o qual vale a pena discutir, porque determina tanto a qualidade da mistura quanto os danos causados à estrutura sensível ao cisalhamento.
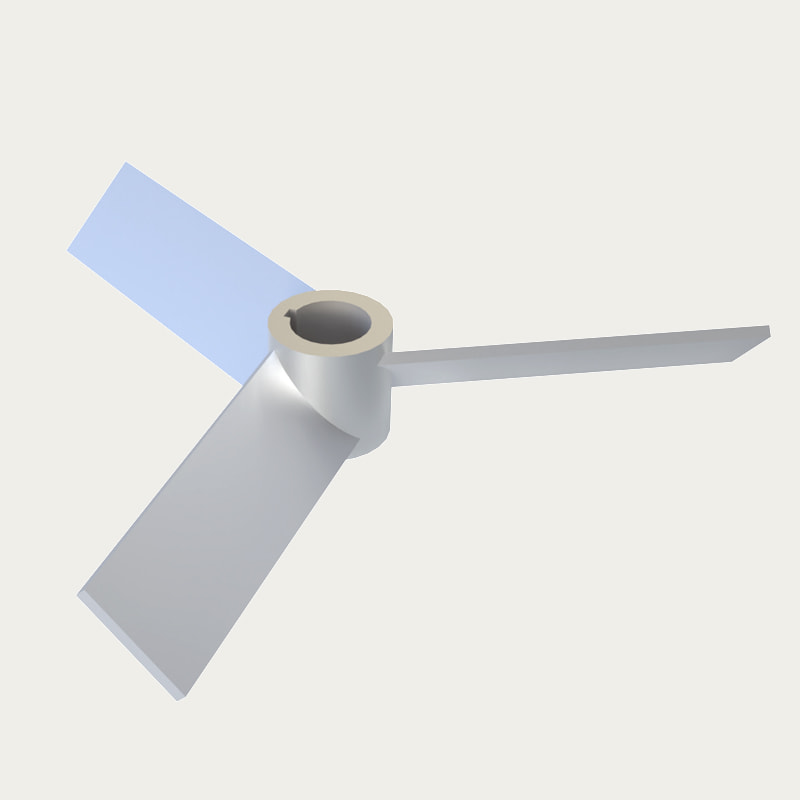
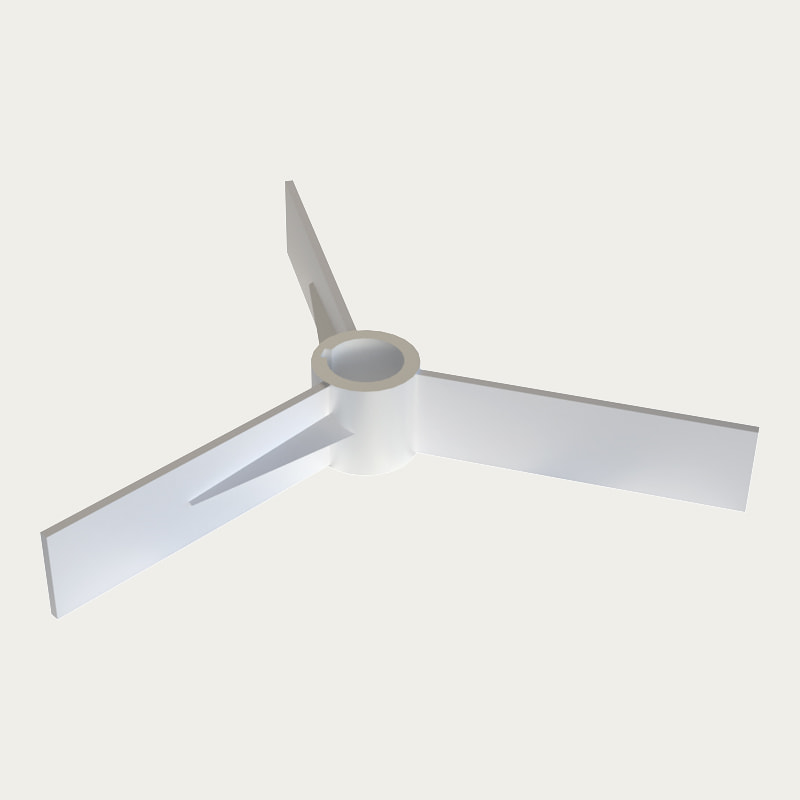
Serviços de baixa viscosidade – leite, salmoura, suco, xarope de açúcar – precisam de fluxo axial e um grande volume bombeado por unidade de potência. Uma hélice de três pás com um D/T de aproximadamente 0,3 a 0,4 oferece isso com uma assinatura de cisalhamento suave, o que é importante quando o produto contém proteínas sensíveis ao calor.
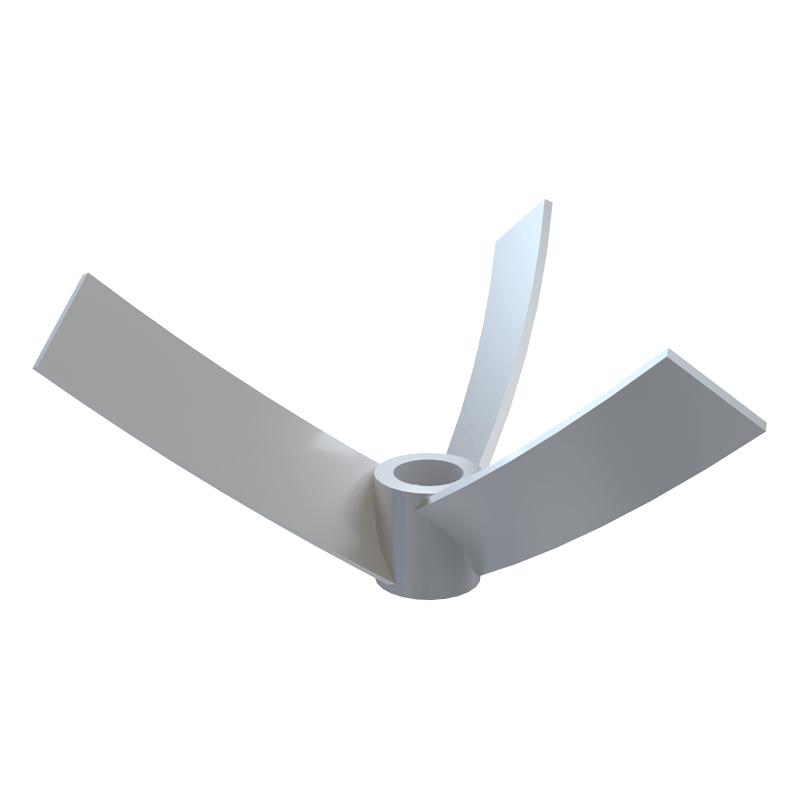 Agitador de baixa viscosidade de três lâminas ZPS para tanques de fundo cônico Pá de fundo cônico com design cônico de três lâminas que ajuda a eliminar pontos cegos inferiores em tarefas de mistura de baixa viscosidade e pode ser combinada com outros agitadores. Ver Produto →
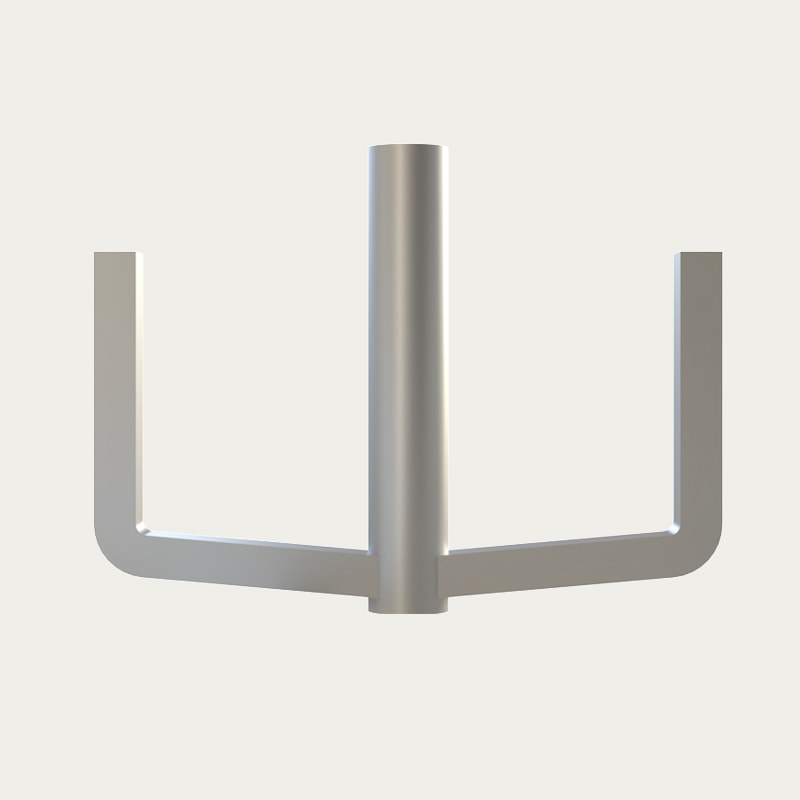
Produtos de média viscosidade, como massas, bases de iogurte e molhos, necessitam de movimento volumoso próximo à parede. Uma turbina aberta de pás inclinadas adiciona um componente radial mais forte e mantém a camada limite em movimento, que é exatamente o que limita a incrustação na superfície da camisa.
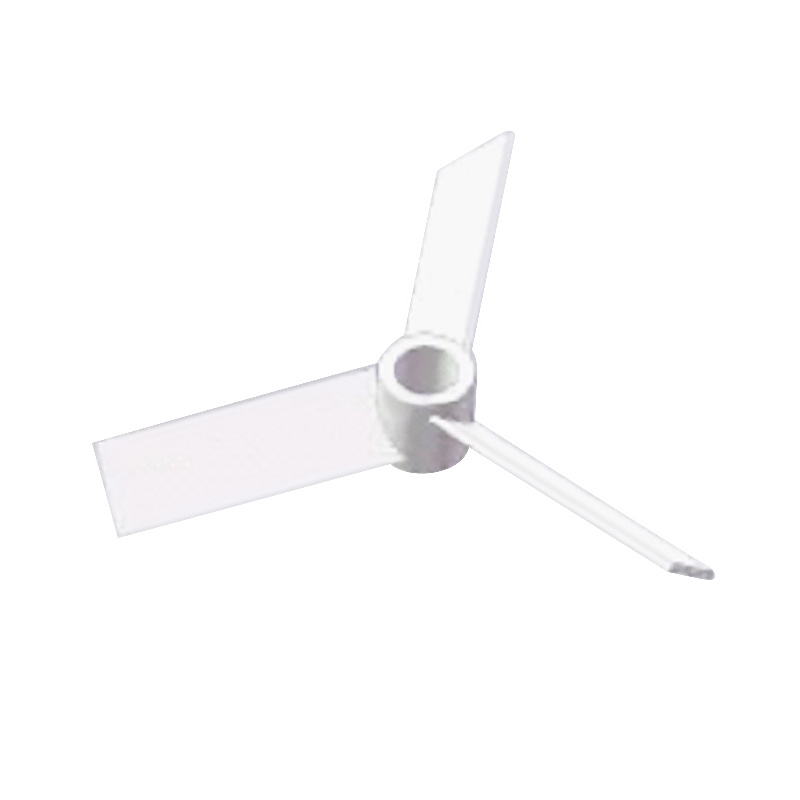 Agitador de turbina aberta de três passos YK para mistura de média viscosidade Turbina aberta de três pás para tarefas de média viscosidade, oferecendo circulação axial mais movimento radial na parede para mistura, dispersão, dissolução e transferência de calor. Ver Produto →
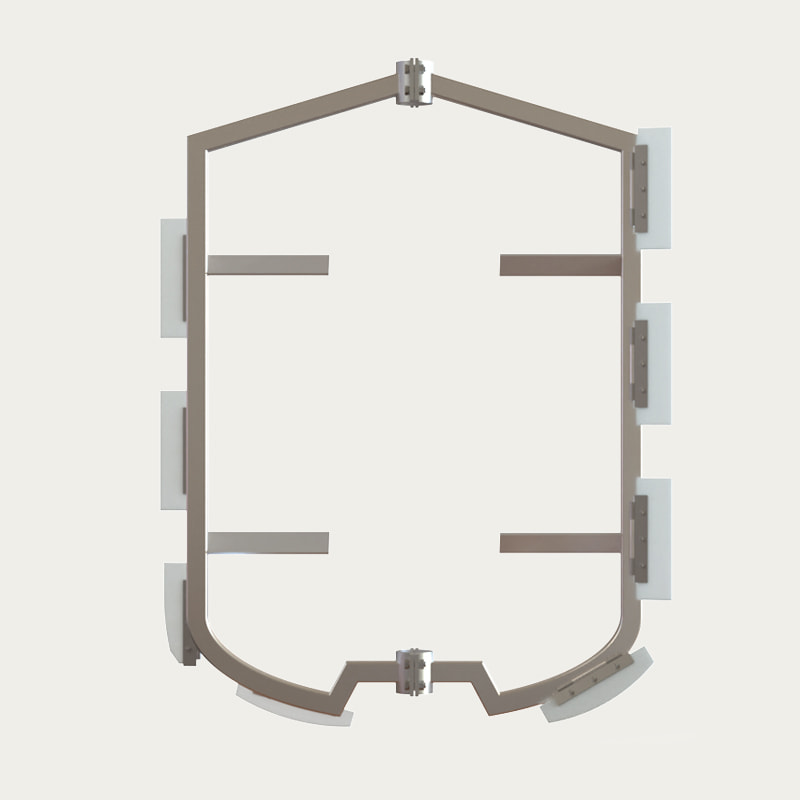
Produtos de alta viscosidade – pasta de tomate, geléia, manteiga de amendoim – devem ser movimentados como uma massa inteira. Uma âncora ou moldura com raspadores de parede renova continuamente o filme na superfície de transferência de calor; sem ele, a temperatura da parede precisa cair e o tempo do lote praticamente dobra.
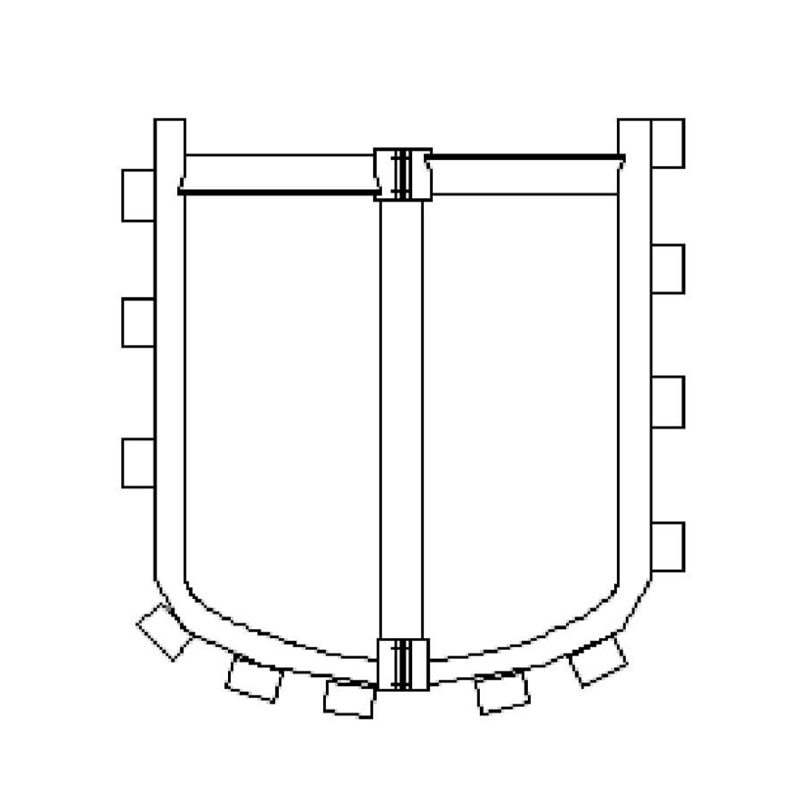 Pá de agitação de estrutura KSG com raspador para materiais de alta viscosidade Agitador de estrutura de baixa velocidade com raspador de parede para materiais adesivos de alta viscosidade, combinando mistura com transferência de calor e antiaderência na parede do recipiente. Ver Produto →
Entre as bandas, a geometria deve ser verificada em vez de adivinhada. Nós corremos dinâmica de fluidos computacional no modelo real do tanque antes de emitir desenhos, porque a zona morta em um recipiente de 6.000 L com um bocal descentralizado não é algo previsto por uma regra prática. O padrão de fluxo, a posição do defletor e a formação de vórtice em nível baixo de enchimento são resolvidos na tela e não no local.
Comparando configurações honestamente
As configurações não são melhores ou piores em abstrato; eles são melhores ou piores por função. A comparação abaixo reflete faixas de aplicação típicas, e não o desempenho medido, e é assim que enquadramos a compensação com os clientes antes de emitir uma cotação.
A leitura prática: onde as trocas são frequentes e a viscosidade é baixa, a hélice ganha em facilidade de limpeza e custo. Onde o produto é espesso e a transferência de calor domina, a estrutura raspada vence, embora seja mais difícil de limpar – e então o circuito CIP deve ser projetado em torno dela, com uma esfera de pulverização dedicada, um enxágue mais longo e, idealmente, um teste de cobertura na entrega.
Transferência de calor, vedações e limpeza: onde as plantas perdem tempo
Temperatura da parede, não temperatura geral
A película do produto na parede da capa é sempre mais quente que a leitura na sonda em massa. Num molho à base de amido ou numa sobremesa láctea, é nessa lacuna que começa a queima e a desnaturação das proteínas. Uma camisa de ondulação ou half-pipe com meio de aquecimento controlado, além de um agitador que mantém o filme da parede em movimento, contribui mais para a qualidade do produto do que um trocador de calor maior.
A escolha da vedação é uma decisão de higiene
Um único selo mecânico com descarga de qualidade alimentar cobre a maioria das tarefas de baixo risco. Onde o produto não deve ver a atmosfera, ou onde a vedação fica abaixo do nível do líquido, uma vedação dupla com fluido de barreira ou um acionamento magnético remove completamente o caminho do vazamento. Especifique o fluido de barreira como um lubrificante de qualidade alimentar com registro de contato acidental e indique-o na folha de dados para que não possa ser substituído no comissionamento.
CIP: velocidade, cobertura e drenagem
A limpeza não é apenas uma questão de força química. Uma regra de projeto de 1,5 m/s ou mais na rede de alimentação CIP, um padrão de pulverização que molhe o espaço superior e a parte inferior da tampa superior e um dreno que esvazie completamente são os princípios básicos. Verifique a cobertura com um teste de pulverização de riboflavina sob luz UV ou um perfil de condutividade da água de enxágue, em vez de olhar pela passagem.
O que pertence ao pedido de compra
O pedido deve conter os itens sobre os quais é difícil discutir depois:
- EN 10204 3.1 certificados de material para placa de contato do produto.
- Um relatório de rugosidade superficial para cada valor Ra especificado, listando o instrumento e as posições de medição.
- Mapas de solda e registros de inspeção, incluindo quaisquer soldas de contato com o produto rente ao solo.
- Registros de desvio do eixo e equilíbrio dinâmico na faixa de velocidade especificada.
- Uma orientação aprovada do bico e um desenho de conexão de utilidade antes do início da fabricação.
O teste de aceitação é mais importante do que a papelada. Um teste de aceitação de fábrica no nível de enchimento projetado — com água, em velocidade máxima — expõe vórtices, vibrações, vazamentos na vedação e corrente excessiva do motor enquanto o equipamento ainda está na oficina. Adicione um teste de cobertura CIP no tanque real e um relatório de rugosidade medido nas posições acordadas. Em nosso próprio trabalho de projeto de alimentos e bebidas , a maioria dos problemas de entrega remonta a uma de duas coisas: uma vedação nivelada conectada de forma diferente do desenho ou cobertura de pulverização que nunca foi verificada.
O lado da fabricação não é glamoroso, mas é o que mantém as especificações unidas. Nossa fábrica em Wuxi opera sob a certificação ISO 9001 e a prática 5S, e a divisão alimentícia e farmacêutica segue o mesmo padrão de documentação que as divisões químicas — o que é importante quando a equipe de controle de qualidade de um cliente solicita registros de solda cinco anos após a instalação.
Especificado desta forma, um tanque de mistura sanitário deixa de ser um recipiente com motor no topo e passa a ser um equipamento de processo com comportamento previsível: o mesmo tempo de mistura no lote 1 e no lote 400, um ciclo de limpeza que é verificado em vez de presumido, e uma vedação que não precisa de observação.
Perguntas frequentes
O que torna um tanque de mistura higiênico em vez de apenas aço inoxidável?
Sanitário significa que o projeto pode ser limpo e inspecionado: Ra ≤ 0,8 µm no contato com o produto, raios internos de 6 mm, sem roscas ou fendas, dreno completo e soldas retificadas e documentadas. O aço inoxidável sozinho não consegue nada disso.
Qual agitador é adequado para produtos alimentícios de alta viscosidade, como pastas e geléias?
Uma âncora ou moldura com raspadores de parede, ou uma fita helicoidal para uma viscosidade muito elevada. Eles movimentam toda a massa e renovam a película da parede da jaqueta, o que evita queimaduras.
Misturador de entrada superior, inferior ou lateral – como escolho?
A entrada superior é adequada para tanques abertos higiênicos, onde a vedação pode ser inspecionada por cima. A entrada inferior proporciona um fluxo mais limpo em recipientes altos, mas coloca a vedação em uma posição mais difícil de limpar. A entrada lateral é geralmente reservada para grandes tanques de armazenamento e óleo.
Para qual velocidade de fluxo CIP um tanque de mistura de alimentos deve ser projetado?
Uma regra comum é 1,5 m/s ou mais na rede de alimentação CIP, com um padrão de pulverização que molha o espaço superior e um dreno que esvazia completamente. O projeto deve ser verificado por teste e não presumido.
Como é verificada a cobertura CIP antes da entrega?
Com um teste de pulverização de riboflavina sob luz UV ou traçando o perfil da condutividade da água de enxágue. Ambos mostram se o líquido de limpeza realmente atinge a tampa superior, as soldas do defletor e a saída.
Quais documentos devem acompanhar um tanque de mistura de qualidade alimentar?
3.1 certificados de material, um relatório de rugosidade com posições de medição, registros de inspeção de solda, registros de desvio e balanceamento do eixo e o desenho de orientação do bico aprovado.


- Nº 118, Chuangye Road, cidade de Jieshou, cidade de Gaoyou, Yangzhou, província de Jiangsu, China
- [email protected]
- Telefone fixo: +86-0510-83383966 +86-0510-83390667
- Telefone: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Link do produto
- Mixer de entrada superior
- Misturador de entrada inferior
- Misturador de entrada lateral
- INSCREVA-SE
- Inscreva-se para ser o primeiro a saber as últimas notícias da Top Intelligent Technology
- Inscrever-se