Como um misturador de entrada inferior melhora a eficiência da mistura do tanque?
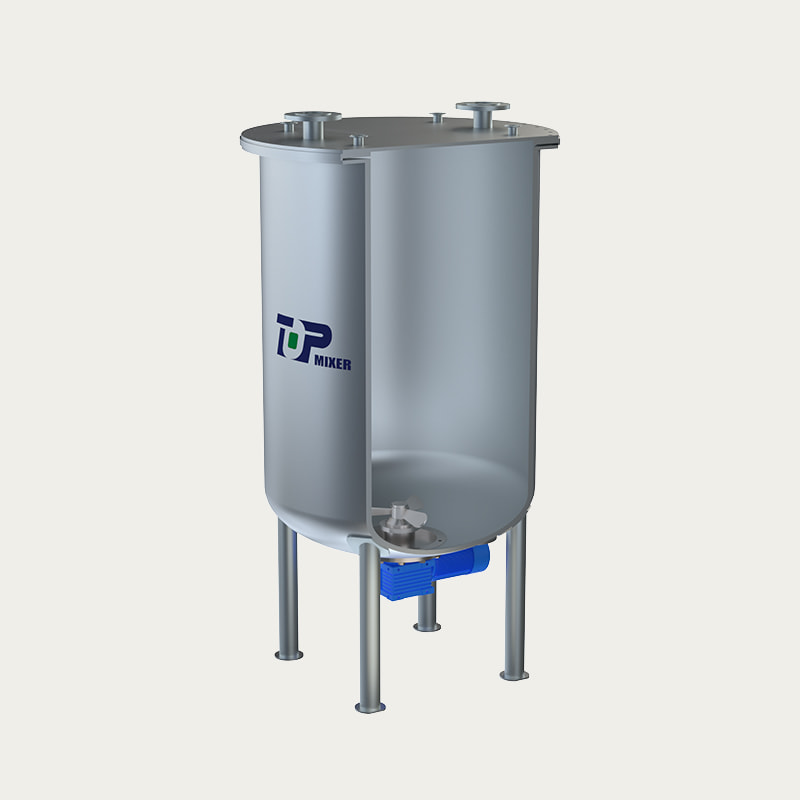
A misturador de entrada inferior melhora a eficiência da mistura do tanque, fornecendo agitação diretamente no ponto mais baixo do recipiente, eliminando zonas mortas, reduzindo o desperdício de energia e alcançando uma mistura uniforme em significativamente menos tempo do que as alternativas de entrada superior. Instalado abaixo do fundo do tanque e acionado por um motor de acionamento direto, um Misturador de entrada inferior para tanque de mistura cria um padrão de fluxo ascendente que levanta naturalmente os sólidos sedimentados e homogeneiza os líquidos estratificados — com economia de energia medida de 20 a 35% em comparação com configurações convencionais de entrada lateral ou entrada superior.
Este guia aborda os princípios de engenharia, benchmarks de desempenho, dados de aplicação e vantagens de projeto que explicam por que os engenheiros dos setores farmacêutico, de produção de alimentos, de química fina e de tratamento ambiental especificam consistentemente os Agitador montado na parte inferior como sua solução de mistura preferida para processos de baixa a média viscosidade.
O princípio central de engenharia por trás do desempenho do misturador de alimentação inferior
A vantagem fundamental de um Misturador de alimentação inferior reside na sua dinâmica de fluidos. Quando o impulsor gira na base do tanque, ele gera uma ação de bombeamento vertical que circula toda a coluna de líquido de baixo para cima. Este circuito convectivo atualiza continuamente a zona do impulsor, evita a estabilização de gradientes térmicos ou de concentração e distribui a energia mecânica uniformemente por todo o recipiente - independentemente do nível de enchimento.
Os agitadores convencionais de entrada superior devem superar a pressão hidrostática da coluna de fluido acima do impulsor, exigindo motores maiores e conjuntos de eixo mais robustos. Um Agitador de entrada inferior para alta viscosidade aplicativos ignoram totalmente essa restrição. O comprimento do eixo é minimizado, os momentos fletores são reduzidos e os problemas críticos de velocidade que afetam eixos longos são amplamente eliminados. Estudos independentes de tribologia confirmam que configurações de eixo mais curtos reduzem o desgaste do selo mecânico em até 40% em ciclos operacionais comparáveis.
O arranjo do motor de acionamento direto também elimina caixas de engrenagens intermediárias em muitas configurações, reduzindo as perdas de transmissão que normalmente respondem por 8–15% da energia de entrada em sistemas acionados por engrenagens. Para operações contínuas que funcionam de 6.000 a 8.000 horas por ano, isso se traduz em reduções mensuráveis nos custos de eletricidade e nos intervalos de manutenção programados.
Figura 1: Perdas comparativas de transmissão de energia entre configurações de misturadores. Os sistemas de entrada pelo fundo com acionamento direto alcançam a menor perda parasitária, aproximadamente 12%.
Como mostrado na Figura 1, um acionamento direto Design do misturador de entrada inferior reduz as perdas de transmissão de energia para aproximadamente 12%, em comparação com 35% para sistemas de entrada superior acionados por engrenagens. Essa diferença se torna crítica para operações de alto desempenho. O efeito combinado ao longo de um ano de produção pode representar dezenas de milhares de quilowatts-hora economizados por unidade misturadora, dependendo da potência do motor e das horas anuais de funcionamento.
Uniformidade de mistura: como a geometria de entrada inferior elimina zonas mortas
Zonas mortas – regiões estagnadas onde a velocidade do fluido cai abaixo do limite para uma mistura eficaz – são o principal inimigo da uniformidade da mistura. Em tanques de entrada superior com baixos níveis de enchimento, o impulsor pode não estar totalmente submerso, criando vórtices na superfície e entrada de ar em vez de agitação produtiva. Nas configurações de entrada lateral, o jato do impulsor atinge apenas uma fração da seção transversal do tanque, deixando os cantos e regiões centrais inferiores pouco agitados.
Uma engenharia adequada Sistema misturador de fundo de tanque coloca o impulsor no centro geométrico da base do tanque. Os padrões de fluxo radial e axial resultantes atingem todas as regiões do vaso simultaneamente. Estudos de dinâmica de fluidos computacional (CFD) realizados em tanques cilíndricos com relações diâmetro-altura de 1:1,5 demonstram que as configurações de entrada inferior alcançam 95% de eficiência de mistura volumétrica dentro de 60 a 90 segundos, enquanto sistemas de entrada superior equivalentes operando com a mesma entrada de energia requerem 150 a 220 segundos para atingir uma uniformidade comparável.
Figura 2: Taxa de obtenção de homogeneidade ao longo do tempo para três configurações de mixer com entrada de potência equivalente. A geometria de entrada inferior atinge 95% de uniformidade aproximadamente 60% mais rápido do que as alternativas de entrada superior.
Os dados da Figura 2 ilustram um padrão consistente confirmado em vários testes industriais: os sistemas de entrada inferior alcançam a homogeneidade pronta para o processo mais rapidamente, com menos desvios entre lotes. Essa vantagem de velocidade é especialmente valiosa em operações urgentes, como testes de dissolução farmacêutica, onde a variação no tempo de mistura afeta diretamente os resultados do ensaio, ou emulsificação de alimentos, onde a homogeneização retardada pode comprometer a textura e a estabilidade de armazenamento.
Padrões de projeto sanitário: Por que a construção higiênica do misturador de entrada inferior é importante
As indústrias que operam sob GMP (Boas Práticas de Fabricação), FDA, EHEDG ou Padrões Sanitários 3-A exigem equipamentos de mistura que possam ser completamente limpos, inspecionados e validados. Um Misturador higiênico de entrada inferior atende a essas demandas por meio de vários recursos de design não disponíveis em equipamentos tradicionais de última geração.
Primeiro, o eixo entra por baixo da superfície do líquido, permitindo que o interior do tanque permaneça totalmente livre de componentes mecânicos suspensos. Isso elimina o risco de contaminação do lubrificante pelos rolamentos montados acima — uma preocupação nada trivial em qualquer ambiente de contato com o produto. Em segundo lugar, os componentes molhados de um Misturador de entrada inferior de aço inoxidável são normalmente fabricados em aço inoxidável austenítico 316L ou 304L com acabamento superficial interno Ra ≤ 0,8 µm, atendendo aos requisitos de rugosidade da maioria dos códigos sanitários internacionais. Terceiro, o projeto do selo mecânico pode ser configurado como um selo simples ou duplo com fluido de barreira estéril, totalmente compatível com os procedimentos CIP/SIP com classificação de pressão.
Comparação de recursos de conformidade sanitária
| Recurso | Entrada Inferior (Hygienic) | Entrada principal (Standard) | Entrada lateral |
|---|---|---|---|
| Risco de contaminação aérea | Nenhum | Presente | Baixo |
| Compatibilidade CIP/SIP | Completo | Parcial | Parcial |
| Superfície interna Ra (µm) | ≤ 0,8 | 1,6–3,2 | 1,6–3,2 |
| Opções de vedação | Simples / Duplo / Estéril | Individual / Duplo | Único / Lábio |
| Risco de perna morta | Mínimo | Moderado | Alto |
A eliminação de dead-legs – armadilhas de fluidos onde produtos residuais ou solução de limpeza podem se acumular – é uma das vantagens operacionalmente mais significativas do Misturador montado no fundo sanitário plataforma. Pernas mortas em sistemas de entrada superior ou lateral frequentemente exigem desmontagem para limpeza manual, acrescentando horas de trabalho e complexidade de validação a cada ciclo de produção. Projetos de entrada inferior validados sob protocolos CIP spray-ball eliminam totalmente essa etapa em muitas geometrias de tanques.
Desempenho de aplicativos em todos os setores: dados de referência
A versatilidade do Misturador de entrada inferior plataforma é demonstrada em uma ampla variedade de contextos industriais. Embora a engenharia principal permaneça consistente, a seleção do impulsor, a especificação da vedação e o dimensionamento do motor são adaptados à faixa específica de viscosidade, sensibilidade ao cisalhamento e ambiente regulatório de cada setor.
Figura 3: Melhorias medidas na eficiência do processo relatadas pelas instalações após a transição de sistemas de entrada superior ou lateral para configurações de misturadores de entrada inferior. Os setores biotecnológico e farmacêutico são os mais beneficiados devido à sua sensibilidade à uniformidade da mistura e ao controle da contaminação.
As aplicações de biotecnologia e fermentação mostram os maiores ganhos de eficiência registrados – até 79% em comparações controladas – porque os processos de cultura celular são particularmente sensíveis tanto à tensão de cisalhamento quanto à distribuição de oxigênio dissolvido. Um baixo cisalhamento Design do misturador de entrada inferior com um impulsor do tipo marinho ou hidrofólio mantém a viabilidade celular enquanto atinge os coeficientes de transferência de massa gás-líquido necessários para a cultura aeróbica. Em contraste, hélices de alto cisalhamento de entrada superior comumente usadas em tanques de produtos químicos seriam inadequadas nessas aplicações.
Para o Misturador de entrada inferior para indústria alimentícia , os benefícios específicos incluem:
- Segregação de alérgenos por meio de configurações de vedação dedicadas por linha de produto
- Uniformidade de temperatura dentro de ±0,5°C em grandes tanques de armazenamento/mistura
- Prevenção da separação de gordura e nucleação de cristais em aplicações com alto teor de açúcar ou laticínios
- Especificações de materiais úmidos em conformidade com NSF/ANSI 51 ou EHEDG disponíveis como padrão
Lidando com alta viscosidade: o que o agitador de entrada inferior faz de diferente
À medida que a viscosidade do fluido do processo aumenta além de aproximadamente 500 mPa·s, o número de Reynolds cai para o regime de fluxo laminar ou transicional, e os projetos de impulsores convencionais perdem sua capacidade de gerar movimento significativo de fluido em massa. É aqui que Agitador de entrada inferior para alta viscosidade configurações - equipadas com impulsores de âncora, comporta ou fita helicoidal - demonstram uma vantagem decisiva.
Como o impulsor está posicionado na base do tanque, ele opera no ponto de pressão hidrostática mais alto do sistema, proporcionando força motriz adicional para o deslocamento do fluido. A configuração de eixo curto também permite que o misturador sustente uma saída de torque mais alta sem deflexão do eixo, permitindo diâmetros de impulsor mais amplos - até 85-90% do diâmetro do tanque em alguns projetos de fita helicoidal - o que é fisicamente impossível com eixos longos de entrada superior operando sob as mesmas restrições de momento fletor.
Figura 4: Faixa operacional de viscosidade efetiva para configurações comuns de misturadores industriais. Os projetos de fitas helicoidais de entrada inferior ampliam a capacidade do processo para 250.000 mPa·s — cinco vezes a faixa de hélices de entrada superior padrão — tornando-os viáveis para pastas, géis e soluções concentradas de polímeros.
A implicação prática desta faixa de viscosidade estendida é que um único Misturador de alimentação inferior industrial Muitas vezes, a plataforma pode lidar com vários tipos de produtos em todo o portfólio de uma instalação sem exigir equipamento adicional. Uma instalação que produza uma solução de enxágue de baixa viscosidade (10 mPa·s) e um gel de alta viscosidade (80.000 mPa·s) pode servir ambos com unidades de entrada inferior adequadamente especificadas, enquanto uma configuração de entrada superior comparável exigiria categorias de equipamentos fundamentalmente diferentes para cada aplicação.
Perfil de desempenho do radar: entrada inferior vs. tecnologias alternativas
Para fornecer uma comparação holística entre as principais dimensões de desempenho que os engenheiros da planta avaliam ao especificar o equipamento de mistura, o gráfico de radar abaixo pontua cada configuração em seis critérios: eficiência energética, uniformidade de mistura, conformidade sanitária, faixa de viscosidade, intervalo de manutenção e flexibilidade de instalação. As pontuações são normalizadas em uma escala de 1 a 10 com base em dados de engenharia publicados e práticas do setor.
Figura 5: Radar de desempenho normalizado em seis critérios de engenharia (escala 1–10). As configurações de entrada inferior pontuam consistentemente mais alto em todas as dimensões críticas do processo, com a diferenciação mais forte em conformidade sanitária, eficiência energética e intervalo de manutenção.
O perfil do radar confirma que a configuração de entrada inferior não é simplesmente melhor em uma dimensão — ela oferece um perfil de desempenho consistentemente superior em todos os principais critérios de avaliação. A única área onde os sistemas de entrada superior oferecem vantagem marginal é a flexibilidade de instalação para tanques muito grandes (acima de 500 m³), onde os requisitos estruturais de uma ligação com flange inferior podem aumentar os custos de engenharia civil. Para tanques abaixo deste limite, a entrada pelo fundo é a escolha preferida para a maioria dos ambientes de processo.
Ciclo de vida de manutenção e análise de custos operacionais
O custo total de propriedade raramente é determinado pelo preço de compra inicial. Para equipamentos de mistura industrial, os fatores de custo dominantes ao longo de uma vida útil de 10 a 15 anos são a substituição do selo mecânico, a manutenção dos rolamentos, o alinhamento do eixo e o tempo de inatividade não planejado. O Agitador montado na parte inferior a arquitetura aborda cada um deles sistematicamente.
A vida útil do selo mecânico em aplicações de entrada inferior normalmente se estende de 18.000 a 24.000 horas de operação antes da substituição programada, em comparação com 8.000 a 14.000 horas em configurações de entrada superior comparáveis operando em condições equivalentes. A principal razão é a redução da deflexão do eixo: com eixos mais curtos e menores momentos de flexão, as faces da vedação mantêm uma pressão de contato mais consistente, reduzindo a taxa de desgaste em 35–50%. Para uma instalação que opera três turnos, essa diferença se traduz em aproximadamente 4 a 6 anos adicionais de vida útil por conjunto de vedação.
Figura 6: Índice de custo de manutenção acumulado ao longo de um período de serviço de 10 anos. Os sistemas de entrada inferior acumulam cerca de 55% do gasto total de manutenção de unidades de entrada superior comparáveis, principalmente devido à vida útil prolongada da vedação e à frequência reduzida de substituição de rolamentos.
Além da substituição do selo, o Misturador de alimentação inferior industrial a plataforma se beneficia de procedimentos de alinhamento mais simples. Como o eixo é curto e o motor é montado diretamente no flange do tanque, não há acoplamentos flexíveis, rolamentos estáveis ou suportes intermediários para alinhar durante a reinstalação. Equipes de manutenção com treinamento padrão podem concluir uma troca de vedação em 2 a 4 horas, em comparação com 6 a 12 horas para um agitador de entrada superior de eixo longo que exige desmontagem completa e realinhamento após a manutenção.
Considerações de instalação para projeto de misturador de entrada inferior
Implantação bem-sucedida de um Design do misturador de entrada inferior começa na fase de projeto do tanque. A modernização de um tanque existente é possível, mas requer uma avaliação cuidadosa da integridade estrutural da base do tanque, do posicionamento do bocal e dos requisitos de drenagem. Para novas instalações de tanques, o flange do misturador deve ser especificado simultaneamente com o projeto do vaso para garantir folga adequada entre o impulsor e a base do tanque (normalmente 0,3–0,5x o diâmetro do impulsor) e o posicionamento correto em relação aos defletores ou bobinas internas.
Os principais parâmetros de engenharia a serem definidos na fase de especificação incluem:
- Geometria do tanque: A relação diâmetro/altura afeta o número de estágios do impulsor necessários para a mistura de coluna completa.
- Propriedades do fluido de processo: A viscosidade, a densidade e a sensibilidade ao cisalhamento determinam o tipo de impulsor, a velocidade da ponta e o dimensionamento do motor.
- Pressão e temperatura de operação: Os conjuntos de vedação com pressão nominal e a seleção do material dependem das condições máximas do processo.
- Ambiente regulatório: As certificações FDA, GMP, ATEX ou EHEDG determinam requisitos específicos de material e documentação.
- Regime de limpeza: A densidade de pulverização CIP e a compatibilidade química devem ser validadas em relação aos materiais de vedação e gaxeta.
Para tanques com mais de 10 m de altura, Sistema misturador de fundo de tanque pode incorporar uma configuração de impulsor duplo em um único eixo estendido, mantendo a vantagem do eixo curto na base enquanto estende a influência da mistura através de toda a coluna de líquido. Esta abordagem elimina o risco de estratificação em vasos altos e estreitos sem reverter para a geometria de entrada superior.
Perguntas frequentes
Q1: Qual faixa de viscosidade um misturador de entrada inferior pode suportar?
Um padrão Misturador de entrada inferior com uma hélice ou impulsor hidrodinâmico é eficaz até aproximadamente 5.000–10.000 mPa·s. Com impulsores de âncora ou de fita helicoidal montados na plataforma de entrada inferior, as faixas de operação se estendem até 200.000–250.000 mPa·s. A seleção específica do impulsor deve ser confirmada através de uma revisão do processo com base nas propriedades reológicas medidas do seu fluido.
Q2: Um misturador de entrada inferior pode ser usado em tanques pressurizados?
Sim. Misturador de entrada inferior de aço inoxidável as unidades estão disponíveis com conjuntos de selos mecânicos com classificação de pressão adequados para tanques operando até 6 bar manômetros. Vedações mecânicas duplas com fluido de barreira estéril são a especificação padrão para aplicações assépticas ou de alta pressão. As classificações dos bicos do recipiente e a seleção do material da junta devem corresponder à pressão de trabalho máxima permitida.
Q3: Como é limpo um misturador de entrada inferior – ele suporta CIP?
Um projeto adequadamente Misturador montado no fundo sanitário suporta totalmente os procedimentos CIP (Clean-in-Place) e SIP (Sterilize-in-Place). Os componentes molhados — eixo, impulsor e caixa de vedação — são fabricados com acabamento superficial Ra ≤ 0,8 µm para evitar a adesão do biofilme. Os protocolos de validação CIP normalmente incluem mapeamento de cobertura de esfera de spray e amostragem de enxágue para confirmar a eficácia da limpeza sem desmontagem.
Q4: Um tanque misturador de entrada superior existente pode ser adaptado com uma unidade de entrada inferior?
A modernização é viável em muitos casos, mas requer uma avaliação estrutural da base do tanque para confirmar se ela pode suportar o flange do bocal e o peso do misturador. O tanque também deve ser retirado de serviço para corte e soldagem de bicos. Para tanques atualmente em produção contínua, pode ser mais prático integrar a especificação de entrada pelo fundo no próximo ciclo programado de substituição da embarcação, em vez de interromper as operações.
Q5: Quais materiais estão disponíveis para as partes molhadas de um misturador de entrada inferior?
O material padrão das peças molhadas é o aço inoxidável 316L, escolhido por sua resistência à corrosão e conformidade com códigos sanitários farmacêuticos e alimentícios. Para meios altamente corrosivos, estão disponíveis Hastelloy C-276, aço inoxidável duplex (2205) ou titânio. As superfícies do impulsor e do eixo são normalmente eletropolidas ou polidas mecanicamente para valores Ra especificados. A certificação de materiais (3,1 certificados de fábrica de acordo com EN 10204) é fornecida como padrão para indústrias regulamentadas.
Q6: Como um misturador de entrada inferior evita a sedimentação em tanques de armazenamento?
A ação de bombeamento ascendente gerada pelo impulsor montado na parte inferior ressuspende continuamente as partículas sedimentadas antes que elas possam formar camadas de sedimentos compactados. Mesmo em baixas velocidades de rotação (30–60 RPM), a proximidade do impulsor à base do tanque cria cisalhamento de fluido suficiente na interface do sedimento para manter a suspensão. Este modo de operação - muitas vezes chamado de "prevenção de sedimentação" ou "agitação lenta" - utiliza significativamente menos energia do que a intensidade de mistura necessária para dissolução ou mistura ativa.


- Nº 118, Chuangye Road, cidade de Jieshou, cidade de Gaoyou, Yangzhou, província de Jiangsu, China
- [email protected]
- Telefone fixo: +86-0510-83383966 +86-0510-83390667
- Telefone: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Link do produto
- Mixer de entrada superior
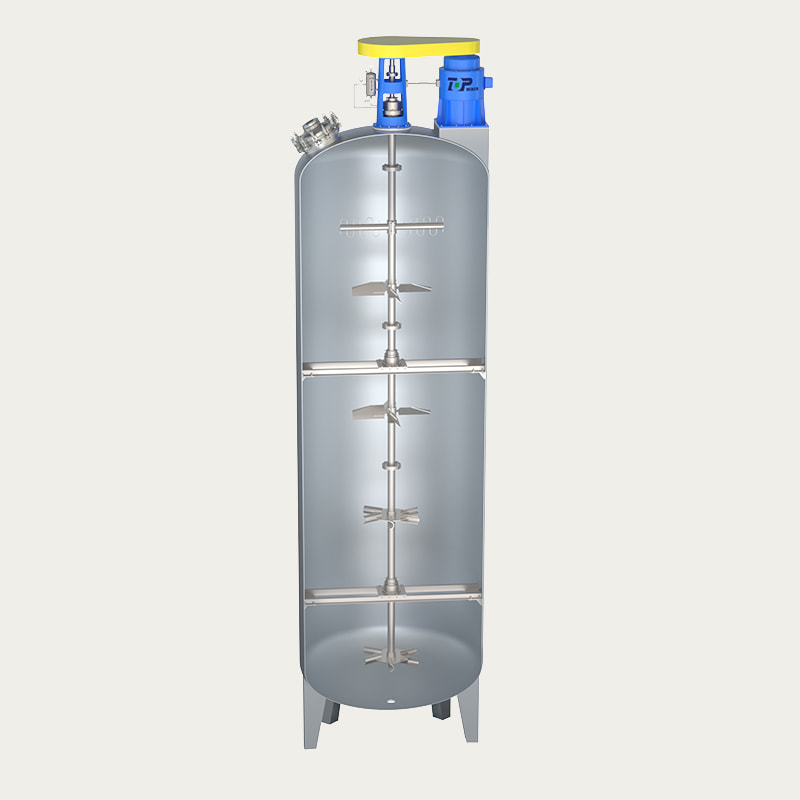
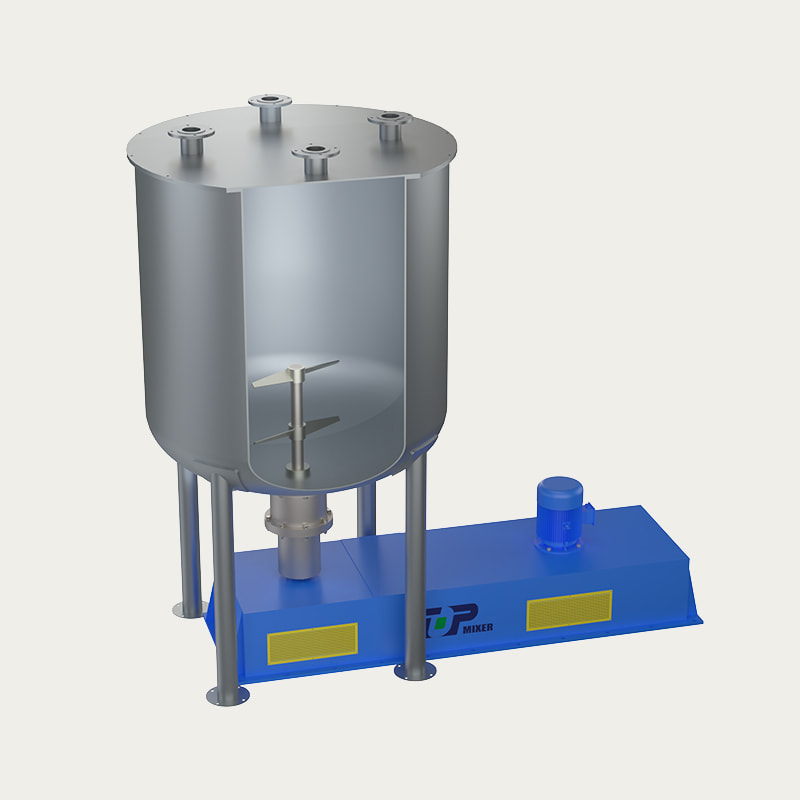
- Misturador de entrada inferior
- Misturador de entrada lateral
- INSCREVA-SE
- Inscreva-se para ser o primeiro a saber as últimas notícias da Top Intelligent Technology
- Inscrever-se