Guia de seleção de lâmina de dispersão: velocidade da ponta, geometria e vida útil para mistura industrial
Uma pasta de pigmento que fica parada em uma leitura de Hegman de 5, ou uma pasta de cátodo que ainda mostra aglomerados após noventa minutos, geralmente é atribuída ao moinho. Em muitos dos casos que somos solicitados a revisar, a causa está na extremidade do eixo: a lâmina de dispersão.
A resposta curta é que uma lâmina de dispersão faz bem um trabalho. Ele molha o pó em líquido e quebra os aglomerados nas pontas dos dentes. Não reduz as partículas primárias, não estabiliza uma suspensão e não pode compensar um eixo montado no centro de um tanque sem defletores. Quando a velocidade da ponta, o diâmetro do disco, a geometria do dente, a posição da lâmina e o material correspondem à formulação, a maioria das pastas e pastas atingem a finura desejada em 20 a 40 minutos. Quando um desses cinco está errado, o tempo de lote geralmente dobra e o tempo extra aquece o produto em vez de dispersá-lo.
As figuras abaixo são faixas industriais típicas retiradas da prática padrão de engenharia de mistura. Trate-os como ponto de partida para um teste de sua própria formulação.
 |  |
O que uma lâmina de dispersão faz e o que não pode fazer
Cada dispersão consiste em três etapas. A umectação substitui a camada de ar de uma partícula por líquido. A desaglomeração separa clusters mantidos juntos pelas forças de van der Waals. A estabilização impede que essas partículas formem aglomerados, e isso é uma decisão de formulação e não de hardware.
A lâmina atua apenas no degrau intermediário e apenas em uma zona fina. A taxa de cisalhamento atinge o pico alguns milímetros da ponta do dente e diminui rapidamente, razão pela qual um disco de 250 mm rodando a 20 m/s dentro de um tanque de 10.000 litros ainda precisa de meia hora. A zona de cisalhamento deve passar por todo o lote, e o tempo do lote é definido pela rotatividade e não apenas por rpm.
Seguem duas conclusões. Uma lâmina de dispersão é a ferramenta errada para a moagem genuína: se as partículas primárias tiverem 0,2 mícron e os aglomerados no tanque tiverem 20 mícron, um disco dentado reduzirá o lote ao tamanho aproximadamente primário e parará aí. E qualquer coisa que impeça o lote de ser bombeado além do disco – um eixo centralizado, falta de defletores, muito pouco líquido livre, sólidos depositados na base – transforma uma boa lâmina em uma pá cara.
Geometria da lâmina de dispersão: qual perfil executa qual trabalho
Para a mesma potência do motor, a geometria decide se você obtém cisalhamento ou fluxo.
- Disco dente de serra: disco plano com 8 a 24 dentes ao redor da borda. Quase toda a energia de entrada se transforma em cisalhamento local e muito pouca se transforma em bombeamento, que é exatamente o que a molhagem e a quebra de aglomerados precisam.
- Disco ranhurado ou perfurado: mesmo perfil externo com furos na face. O material flui através do disco e não ao redor dele, o bolsão de baixo cisalhamento no centro encolhe e as pastas de 2.000 a 5.000 cP se comportam melhor do que com uma placa sólida.
- Cabeça rotor-estator: um rotor dentado dentro de um estator ranhurado com alguns milímetros de folga. Produz o cisalhamento mais intenso, mas em um volume muito pequeno, de modo que o rendimento por quilowatt é menor e cargas elevadas de sólidos são impraticáveis.
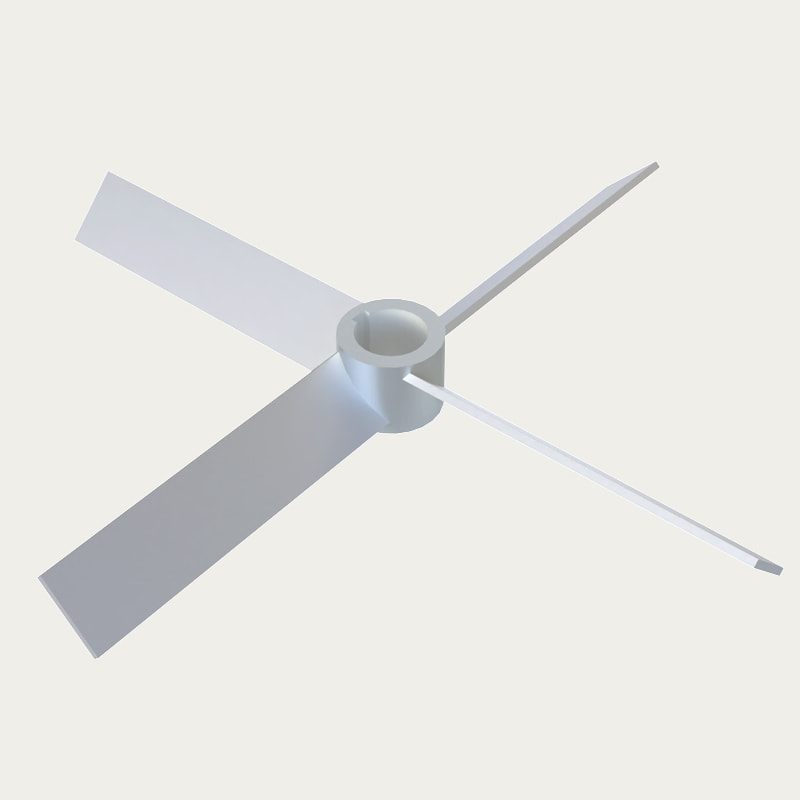
- Hélices e turbinas: geradores de fluxo de 3 a 8 m/s. Eles misturam e suspendem sólidos, mas não quebram aglomerados de pigmentos em velocidades práticas.
O gráfico abaixo compara os perfis qualitativamente. As pontuações são índices de orientação, não valores medidos.
Comparação de perfis: disco dente de serra vs turbina de lâmina inclinada
Disco de dispersão dente de serra Turbina de pás inclinadas
Velocidade da ponta e diâmetro do disco: os dois números que decidem a finura
A velocidade da ponta é igual a pi vezes o diâmetro do disco vezes a velocidade de rotação. Um disco de 250 mm girando a 1.500 rpm funciona a 19,6 m/s, confortavelmente dentro da janela de dispersão. Um disco de 150 mm precisa de cerca de 2.400 rpm para atingir o mesmo valor, e é por isso que discos subdimensionados em tanques grandes raramente funcionam.
As referências de mistura comuns colocam o trabalho de dispersão em dente de serra entre 18 e 25 m/s. Abaixo de cerca de 15 m/s, os aglomerados sobrevivem à passagem. Acima de 25 m/s, a energia extra se transforma principalmente em calor, entrada de ar e desgaste mais rápido dos dentes, em vez de uma retificação mais fina.
Janelas típicas de velocidade periférica por tipo de agitador (m/s)
As faixas refletem práticas comuns de engenharia de mistura; confirmar por julgamento.
O aumento de escala segue os mesmos números. Mantenha a velocidade da ponta constante quando a tarefa for dispersão e mantenha a potência por unidade de volume constante quando a tarefa for mistura ou suspensão de sólidos. Confundir os dois é um motivo comum pelo qual um lote piloto não pode ser reproduzido em escala de produção.
 Dispersor de alta velocidade série TOPA005 FS1 Com base nos anos de experiência e tecnologia exclusiva da Top e na aplicação de tecnologia avançada de medição e análise, projetamos impulsores de alta eficiência com... Ver Produto →
Combinando a lâmina com a viscosidade e a carga de sólidos
A viscosidade na temperatura do processo, mais a carga de sólidos, escolhe o hardware. A tabela abaixo fornece pontos de partida práticos para a primeira tentativa.
| Viscosidade do produto | Tipo de lâmina | Velocidade da ponta | Relação D/T | Dever típico |
|---|---|---|---|---|
| Até 1.000 CP | Disco de serra | 18-25m/s | 0,30-0,40 | Umectação de pigmentos, revestimentos solventes, tintas |
| 1.000-5.000 CP | Disco com fenda ou perfurado | 15-20m/s | 0,35-0,50 | Pasta de bateria, pastas coloridas, agroquímicos |
| 5.000-20.000 CP | Cabeça do rotor-estator with anchor | 12-18m/s | 0,40-0,60 | Adesivos, selantes, pastas espessas |
| Acima de 20.000 CP | Planetário ou fita, não um disco | 1-5m/s | 0,60-0,90 | Pastas com alto teor de sólidos, amassar |
A pasta da bateria fica na faixa intermediária: alto teor de sólidos, material ativo abrasivo e um disco com fenda que geralmente supera uma placa sólida porque o material continua se movendo através da face do disco, em vez de apenas ao redor da borda. Exemplos de produção são coletados em nosso indústria de baterias de lítio notas do projeto.
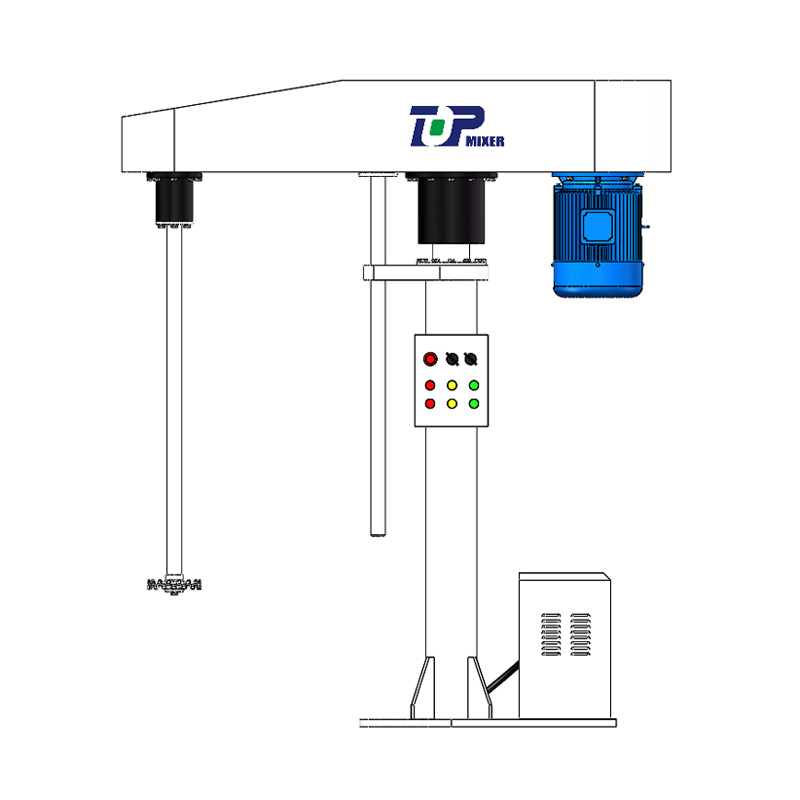 Dispersor de alta velocidade FL série TOPH51 Esta série de misturadores de dispersão pode ser equipada com uma bandeja de dispersão dentada para agitação de dispersão em alta velocidade ou vários tipos de máquinas de agitação para agitação ... Ver Produto →
Material, dureza e vida útil
A maioria dos discos de dispersão industrial são feitos de aço inoxidável 304 ou 316L. Isso se adapta aos pigmentos orgânicos e ao dever higiênico. Não é adequado para dióxido de titânio rutílico, óxido de ferro, cargas cerâmicas ou material ativo de cátodo, onde uma pasta abrasiva pode arredondar as bordas dos dentes em algumas centenas de horas de operação.
Para serviços abrasivos, as opções são martensítico endurecido ou aço inoxidável duplex, um perfil de dente endurecido e retificado ou um revestimento de polímero onde a contaminação metálica deve ser evitada. Dois avisos iniciais de desgaste são uma finura de moagem que sobe e um tempo de lote que se arrasta. Meça o raio da borda do dente durante paradas programadas: quando atingir aproximadamente 0,5 a 1 mm, o cisalhamento local que realiza a desaglomeração praticamente desaparece.
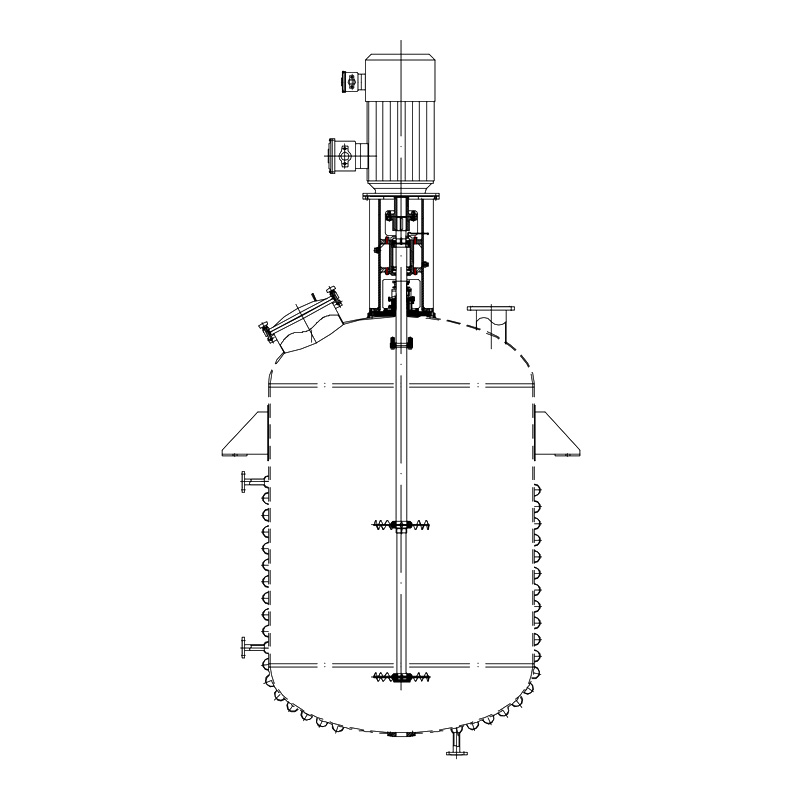
O equilíbrio também é importante nessas velocidades. Um disco girando a 20 m/s em um eixo em balanço transforma o desequilíbrio e a excentricidade em vibração e, em seguida, em falha de vedação ou rolamento. Fornecedores que modelam o impulsor e o tanque antes de cotar, usando Análise de fluxo CFD por exemplo, pode mostrar onde a zona de alto cisalhamento realmente cai, o que ajuda mais no estágio de especificação do que a classificação nominal do motor.
 |  |
 |  |
Geometria de instalação: deslocamento, defletores e altura do disco
Hardware é metade da resposta. A posição é a outra metade.
- Deslocamento do eixo: monte o eixo 1/6 a 1/4 do diâmetro do tanque fora do centro. Um eixo centralizado em um tanque sem defletor permite que todo o lote gire com o disco, e a velocidade relativa que produz o colapso do cisalhamento.
- Defletores: uma a quatro placas verticais, cada uma com cerca de um décimo da largura do diâmetro do tanque, convertem a rotação em rotação de cima para baixo.
- Altura do disco: 0,5 a 1 diâmetro do disco acima do fundo do tanque. Lower enterra o disco em sólidos sedimentados; superior deixa uma camada morta na base.
- Submersão: pelo menos 1,5 diâmetros de disco abaixo da superfície do líquido para limitar o vórtice e a entrada de ar.
- Suporte de eixo: eixos longos em velocidades de dispersão precisam de um rolamento estável ou de um balanço mais curto, portanto, verifique a velocidade crítica antes de solicitar hardware.
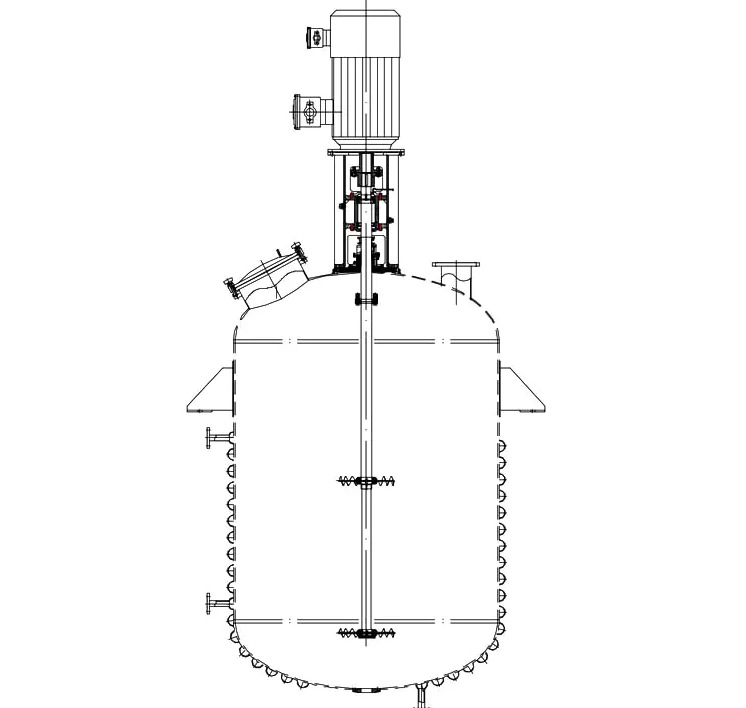
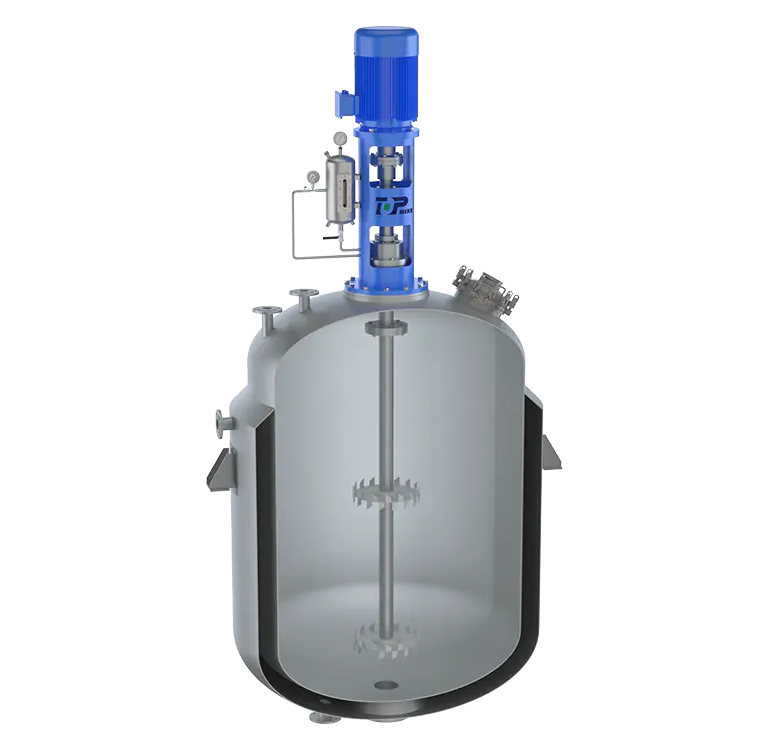
Vista isométrica: montagem do disco de dispersão no tanque
Verificação de sintomas: quando a finura da moagem para
- A moagem para de 5 a 6 Hegman com viscosidade normal: a velocidade da ponta é muito baixa ou o disco está subdimensionado para o volume do lote.
- O pó flutua e forma grumos: o vórtice é muito fraco ou o pó é alimentado mais rápido do que pode ser umedecido.
- Fino perto da parede, grosseiro no centro: eixo centrado ou defletores ausentes, para que o lote gire em vez de circular.
- Um lado do disco se desgasta mais rapidamente: desvio do eixo ou desalinhamento do acoplamento.
- Espuma e entrada de ar: velocidade da ponta acima de 25 m/s ou disco muito próximo da superfície do líquido.
Quando a formação de espuma provém da formulação e não do ponto de operação, uma pá antiespumante pode ser instalada no mesmo eixo acima do disco dispersante.
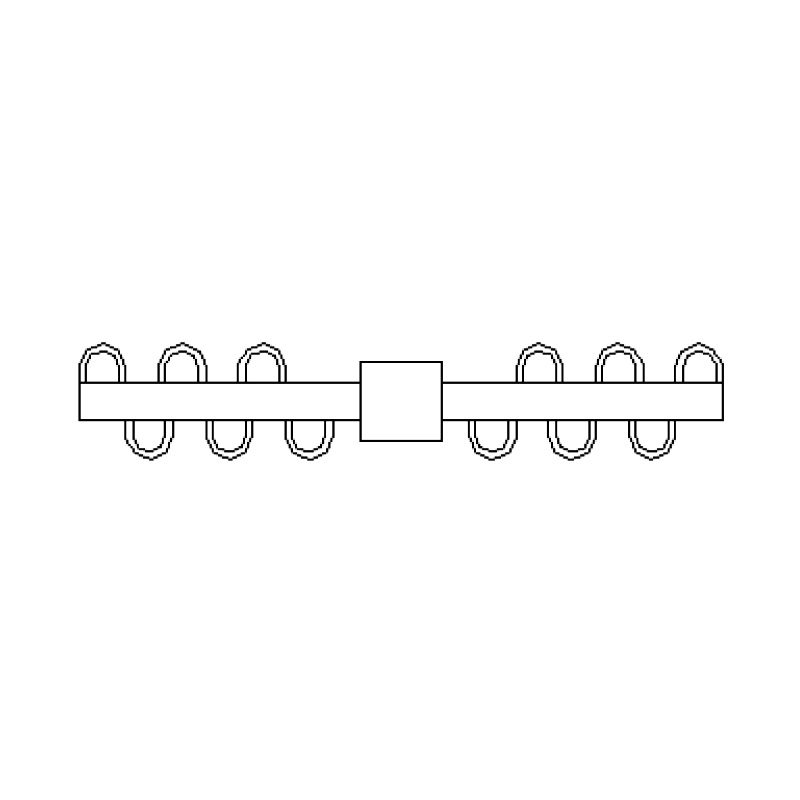 Agitador antiespumante de pá antiespumante XPJ A pá antiespumante XPJ é uma faixa de grade em forma de U da lâmina, que destrói mecanicamente a espuma média gerada durante a agitação e inibe a espuma média., adequada... Ver Produto →
Uma breve lista de verificação de especificações
- Indique a finura desejada da moagem e o método de teste, não apenas o tempo do lote.
- Forneça a viscosidade na temperatura do processo, a carga de sólidos e se os sólidos são abrasivos.
- Confirme o diâmetro do tanque, o volume de trabalho e o comprimento do eixo disponível antes de fixar o diâmetro do disco.
- Fixe a velocidade da ponta para operação de dispersão e a potência por volume para operação de mistura e não misture os dois.
- Especifique o material do dente, a dureza e as opções de revestimento para produtos abrasivos ou sensíveis à contaminação.
- Solicite o tempo de rotação e a posição da zona de cisalhamento, idealmente apoiados pela modelagem de fluxo, em vez de apenas pela classificação do motor.
Perguntas frequentes sobre lâmina de dispersão
A que velocidade de ponta uma lâmina de dispersão deve funcionar?
A maioria dos discos de dispersão dente de serra funciona entre 18 e 25 m/s na ponta do dente. Abaixo de aproximadamente 15 m/s, aglomerados sobrevivem à passagem; acima de 25 m/s, a energia extra se transforma principalmente em calor, entrada de ar e desgaste.
Qual é a diferença entre uma pá de dispersão e uma hélice de mistura?
Uma hélice move o volume, uma pá de dispersão cria cisalhamento local. Hélices de 3 a 8 m/s se misturam e suspendem sólidos, enquanto um disco dentado de 18 a 25 m/s quebra os aglomerados. Misturar uma pasta de pigmento com uma hélice não melhorará a leitura de Hegman.
Qual material é melhor para pigmentos abrasivos?
O aço inoxidável 304 ou 316L é adequado para pigmentos orgânicos. Para dióxido de titânio rutilo, óxido de ferro, cargas cerâmicas ou material ativo de cátodo, escolha aço inoxidável martensítico endurecido ou duplex, ou um disco revestido onde a contaminação por metal é crítica.
Como posso saber quando uma lâmina de dispersão está desgastada?
Observe se a finura da moagem está subindo e os tempos de lote aumentando. Meça o raio da borda do dente no desligamento; quando atingir cerca de 0,5 a 1 mm, o cisalhamento desaparece e o disco deve ser reafiado ou substituído.
Um disco pode lidar com umedecimento e dispersão fina?
Ele pode lidar com ambos os estágios em um recipiente se o pó for adicionado sob um vórtice forte e a velocidade da ponta for mantida próxima ao topo da faixa. Ele não pode substituir um moinho de esferas, porque um disco não reduzirá as partículas primárias abaixo do seu tamanho de aglomerado.
Por que um lote de dispersão fica quente e forma espuma?
Geralmente uma velocidade de ponta acima de 25 m/s, um disco muito próximo da superfície do líquido ou pouco líquido livre. Abaixe o disco, reduza a velocidade ou divida a adição em duas etapas.
A maioria dos problemas de dispersão acabam sendo problemas de geometria. Verifique a velocidade da ponta, o diâmetro do disco, a condição do dente e a posição da lâmina antes de adicionar tempo ou potência ao lote. Se os números precisarem de uma segunda opinião, nossos engenheiros analisam a geometria do tanque, a viscosidade do produto e as metas de finura em relação à faixa do dispersor e voltam com uma configuração concreta para teste.


- Nº 118, Chuangye Road, cidade de Jieshou, cidade de Gaoyou, Yangzhou, província de Jiangsu, China
- [email protected]
- Telefone fixo: +86-0510-83383966 +86-0510-83390667
- Telefone: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Link do produto
- Mixer de entrada superior
- Misturador de entrada inferior
- Misturador de entrada lateral
- INSCREVA-SE
- Inscreva-se para ser o primeiro a saber as últimas notícias da Top Intelligent Technology
- Inscrever-se