Equipamento de processamento e mistura de pó de bateria: um guia prático de seleção
Quando uma formulação de bateria em escala piloto passa para produção, o primeiro lote geralmente falha não por causa da química, mas por causa da mistura. Uma pasta que parecia lisa em um recipiente de laboratório de 20 litros emerge de um tanque de 1.000 litros com aglomerados, ar aprisionado e uma viscosidade que varia de lote para lote. A causa raiz é quase sempre uma incompatibilidade de equipamento: o pó é processado com máquinas não projetadas para seu tamanho de partícula, viscosidade ou sensibilidade ao cisalhamento. Este artigo explica como o equipamento de processamento e mistura de pó de bateria é selecionado na prática industrial, o que acontece em cada etapa do processo e quais especificações são mais importantes antes de você investir capital em uma linha de produção.
O que envolve o processamento e mistura de pó de bateria
A fabricação de baterias se divide em duas operações fundamentalmente diferentes: processamento de pó seco e mistura de pasta úmida. O processamento a seco abrange o recebimento, armazenamento, transporte e mistura do material ativo (NCM, LFP, grafite, compósitos de silício-carbono), carbono condutor e pós aglutinantes. A mistura úmida começa quando o solvente (NMP ou água) é adicionado e continua através de umedecimento, dispersão, amassamento e desaeração até que a pasta esteja pronta para revestimento.
A conclusão válida para todas as linhas de sucesso é simples: a mistura a seco define a distribuição inicial dos componentes, enquanto a mistura a úmido determina a qualidade da dispersão final. Nenhum dos estágios pode compensar totalmente um trabalho ruim no outro.
- Mistura a seco: homogeneizar os componentes em pó antes da adição do solvente; uma meta comum é um RSD abaixo de 5% para carbono condutivo e distribuição de ligantes.
- Umedecimento: introduzir solvente para que o líquido substitua o ar nas superfícies das partículas; a qualidade do umedecimento decide a rapidez com que os aglomerados se decompõem.
- Dispersão: aplique cisalhamento para reduzir aglomerados em direção a partículas primárias; a finura final geralmente é verificada com um medidor Hegman.
- Desaeração: remova as bolhas sob vácuo; o ar preso causa furos e porosidade após o revestimento.
- Ajuste final: adicionar solvente ou solução aglutinante para atingir a viscosidade do revestimento e o teor de sólidos.
Estas operações raramente acontecem em uma máquina, a menos que o equipamento seja especificamente projetado como uma unidade de processo combinado.
| Palco | Objetivo principal | Equipamento Típico | Risco mais comum |
|---|---|---|---|
| Mistura a seco | Composição uniforme em pó | Liquidificador de fita, misturador cônico | Segregação após mistura |
| Molhar | Penetração do solvente no pó | Misturador planetário, dispersor | Caroços e bolsas secas |
| Dispersão | Quebrar aglomerados | Dispersor de alta velocidade, rotor-estator | Danos às partículas de material ativo |
| Desaeração | Remover bolhas | Misturador planetário a vácuo | Vedação a vácuo incompleta |
| Ajuste final | Viscosidade alvo e conteúdo de sólidos | Misturar recipiente com amostragem | Desvio lote a lote |
Equipamento correspondente a cada etapa do processo
Defina o plantão antes de escolher a máquina. Viscosidade, exigência de cisalhamento, nível de vácuo e tamanho do lote apontam para uma classe diferente de equipamento de processamento e mistura de pó de bateria.
Mistura de pó seco: misturadores de fita e cônicos
Para a pré-mistura do material ativo com carbono condutor e aglutinante seco, um misturador de fita ou um misturador cônico é o padrão prático porque expõe uma grande superfície do pó a uma rotação suave sem destruir o formato das partículas. Um misturador de fita a vácuo tipo V adiciona vácuo, o que limita a captação de umidade para pós higroscópicos. A prática de produção mostra que 15 a 30 minutos de mistura geralmente são suficientes para atingir um RSD abaixo de 5% para aditivos bem dosados. O que importa na hora da compra é o projeto de descarga, a taxa de enchimento e a facilidade com que a máquina pode ser limpa entre lotes.
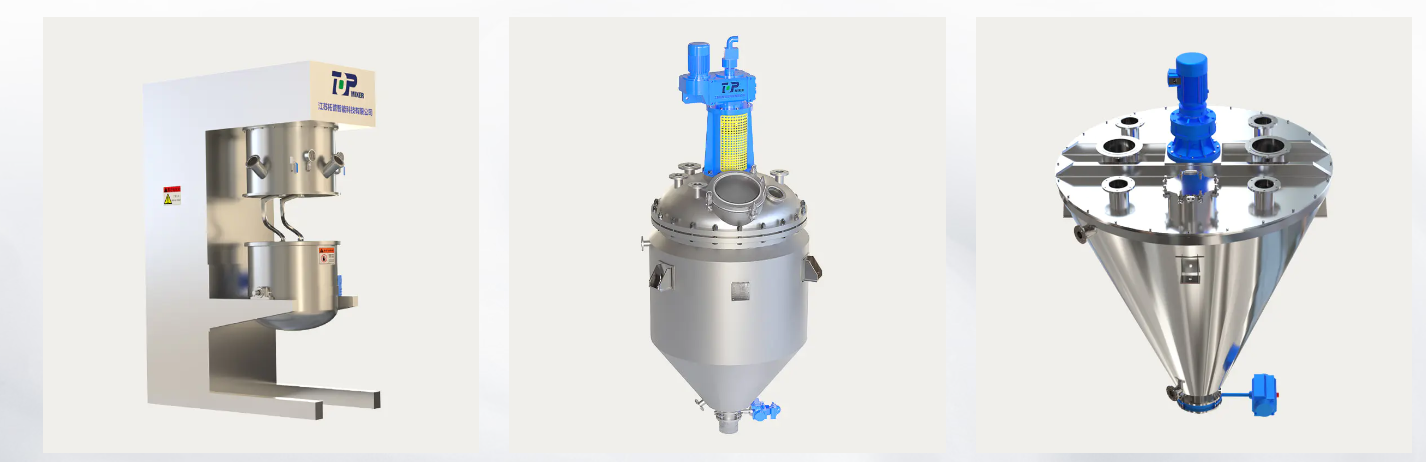
 Misturador de fita a vácuo tipo V série TOPH2031 Este misturador combina a mistura a vácuo tipo V com um design de fita, oferecendo rotação suave do pó, baixa captação de umidade e descarga eficiente, tornando-o uma solução de pré-mistura confiável para materiais de bateria higroscópicos. Ver Produto →
Mistura de lama de alta viscosidade: misturadores planetários duplos a vácuo
As pastas catódicas em NMP geralmente atingem 5.000 a 50.000 mPa·s, e as formulações de alta carga excedem 100.000 mPa·s. Nessa consistência, um agitador convencional de entrada superior cria um canal móvel ao redor do eixo enquanto zonas mortas permanecem na parede. Um misturador planetário duplo gira dois agitadores ao redor do tanque enquanto eles também giram em seus próprios eixos, reorientando continuamente o fluxo e forçando cada porção da pasta através das lâminas. Combinada com uma tampa de vácuo e um raspador de parede, esta é a configuração que a maioria das linhas de produção utiliza para a dispersão final de pastas NCM e LFP.
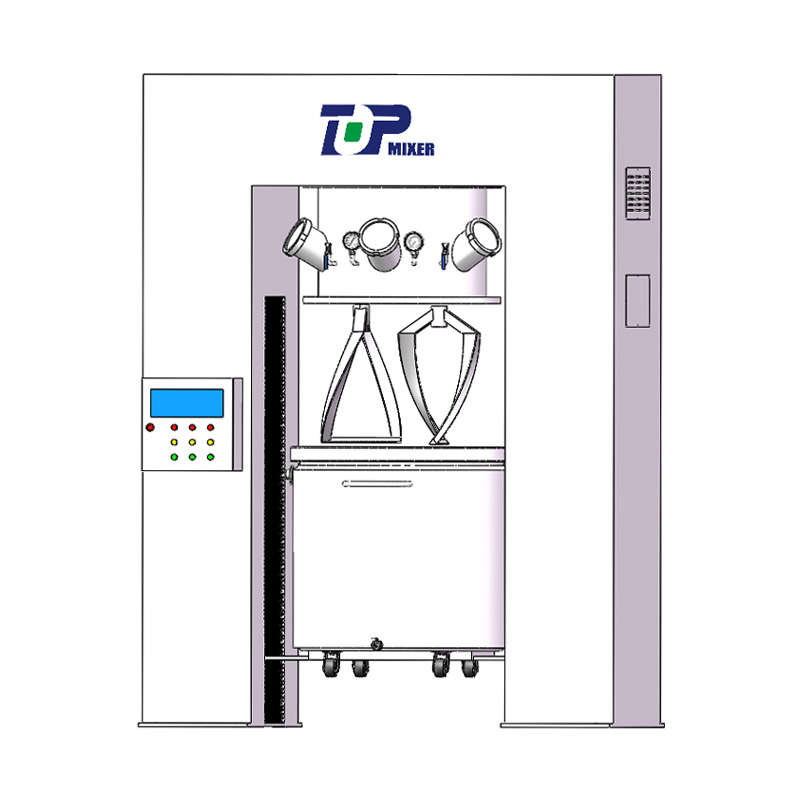 Misturador planetário duplo industrial LGXJ série TOPH2014 Projetado para polpas de alta viscosidade de até 3.000.000 cP, este misturador planetário duplo industrial possui agitadores duplos e um eixo de dispersão de alta velocidade, tornando-o uma escolha de nível de produção para dispersão final de polpas de bateria NCM e LFP. Ver Produto →
Controle de dispersão e finura: dispersores de alta velocidade
Nem toda pasta precisa de amassamento planetário. As pastas anódicas à base de água de 2.000 a 5.000 mPa·s são frequentemente dispersas com sucesso com um dispersor de alta velocidade, onde uma lâmina serrilhada gera alto cisalhamento em sua borda. Um dispersor também é útil como etapa de pré-mistura antes do ciclo planetário, molhando o pó rapidamente. A regra prática: se o material for sensível ao cisalhamento e a finura desejada for alcançada em minutos, use um dispersor; se o material for mais viscoso e necessitar de maior tempo de permanência sob vácuo, utilizar máquina planetária.
As curvas de dispersão comparam um misturador planetário duplo a vácuo com um agitador convencional de eixo único para a mesma formulação de NCM; os valores representam o tamanho típico do aglomerado D50 durante a mistura.
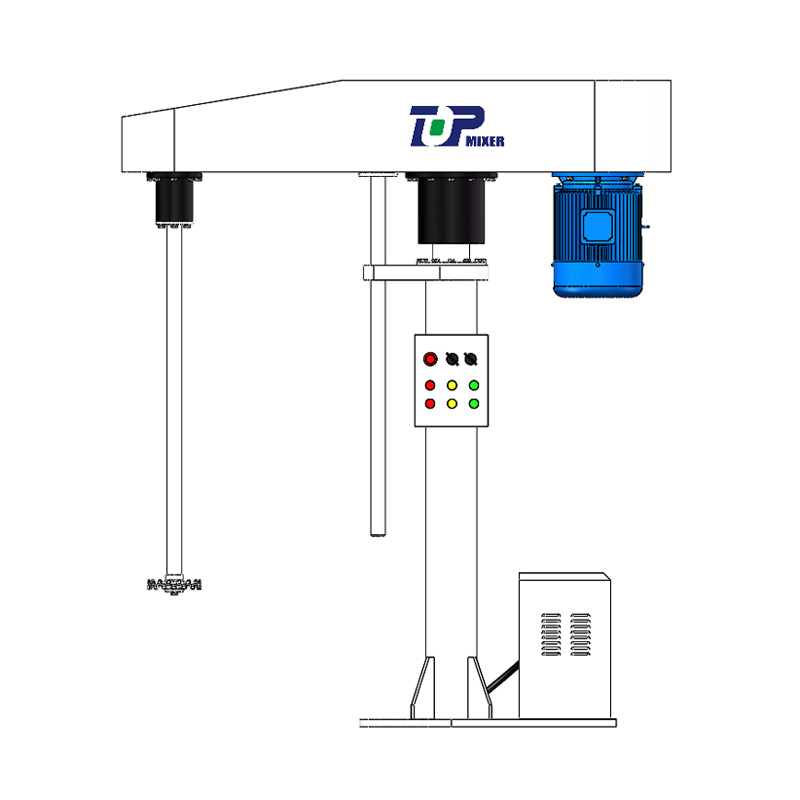 Dispersor de alta velocidade FL série TOPH51 Este dispersor de alta velocidade lida com materiais líquidos e sólido-líquido com absorção mínima de ar, permitindo dissolução rápida e dispersão de partículas finas em revestimentos, corantes, pigmentos e adesivos, complementando misturadores planetários para etapas de pré-mistura de baixa viscosidade. Ver Produto →
Visão geral das janelas de viscosidade típicas
O gráfico abaixo coloca famílias típicas de pasta de bateria em uma escala logarítmica porque a viscosidade abrange várias ordens de grandeza.
Os valores de viscosidade são faixas de produção típicas para sistemas de polpa de bateria, medidos em condições de referência de baixo cisalhamento.
Especificações que decidem a compra
Na prática, o orçamento raramente é o factor decisivo; especificações que parecem insignificantes durante a negociação tornam-se falhas graves durante o comissionamento. Quatro pontos de verificação merecem atenção em cada RFQ.
| Especificação | Por que é importante | Verificação sugerida |
|---|---|---|
| Nível de vácuo e taxa de vazamento | O ar residual cria defeitos pinhole nos eletrodos revestidos. | Solicite a pressão absoluta garantida e o tempo de bombeamento para o lote completo. |
| Classificação de viscosidade | Motores subclassificados param ou superaquecem durante a molhagem sob alta carga. | Peça a curva de torque, não apenas a potência do motor em kW. |
| Material de contato | A contaminação por metais reduz a segurança das células. | Especifique o aço inoxidável 316L e confirme o acabamento superficial, por exemplo Ra abaixo de 0,8 µm. |
| Tipo de vedação | O vazamento de solvente ou a entrada de água destrói a qualidade da pasta. | Confirme selos mecânicos ou acoplamentos magnéticos para contenção fechada. |
Para linhas que vão do piloto à produção, combinar o campo de fluxo é tão importante quanto combinar o volume do recipiente. Muitos fornecedores usam análise de dinâmica de fluidos computacional (CFD) prever perfis de velocidade, zonas mortas e distribuição de cisalhamento antes da fabricação; a mesma ferramenta suporta o aumento de escala quando o navio de produção é várias vezes maior que a unidade piloto.
Ao avaliar fornecedores para uma nova fábrica de materiais para baterias, peça referências de instalações que executam formulações semelhantes. Um ponto de partida útil é revisar o desempenho do equipamento de mistura em condições documentadas. linhas de projeto da indústria de baterias de lítio , porque as receitas de pasta diferem significativamente entre os fabricantes de baterias.
Anatomia de um misturador planetário a vácuo
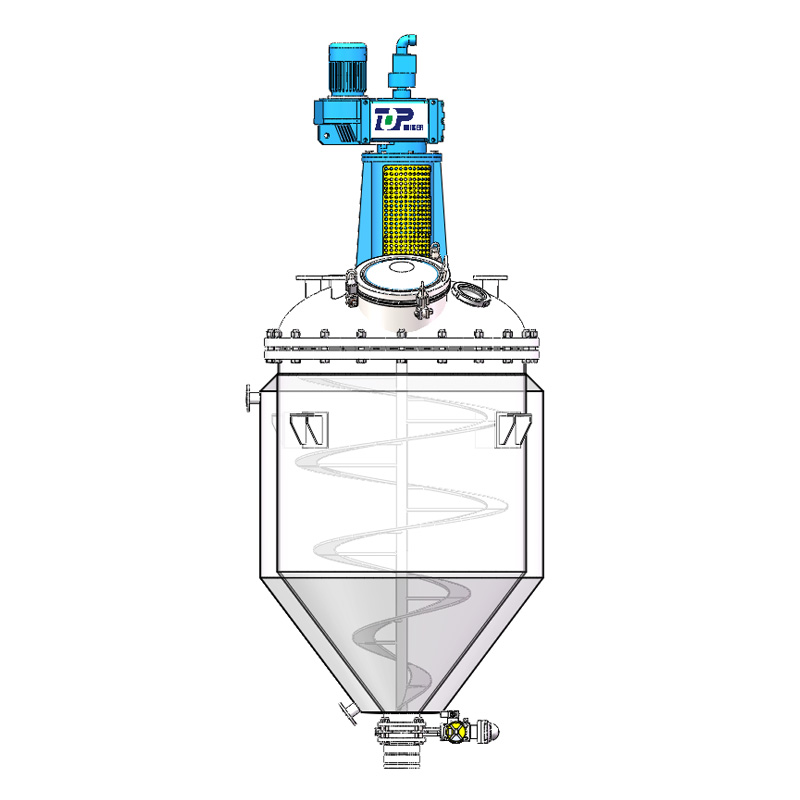
O diagrama abaixo mostra um misturador planetário duplo a vácuo típico para polpas de baterias de alta viscosidade. A comparação do layout dos componentes facilita a leitura das cotações, porque os fornecedores diferem principalmente na disposição da unidade, no design do raspador e na qualidade da vedação a vácuo.
- Tampa de vácuo
- Porta de carregamento de vácuo e pó
- Eixos de transmissão planetários duplos
- Pás tipo quadro
- Raspador de parede
- Corpo da embarcação encamisado
- Válvula de descarga inferior
Os dois eixos giram em torno do centro do vaso e em seus próprios eixos. Esse movimento duplo mantém uma pasta de 100.000 mPa em movimento, em vez de girar como uma massa única.
Uma lista de verificação prática de seleção
Use esta lista ao examinar o equipamento de processamento e mistura de pó de bateria; economiza tempo tanto para o comprador quanto para o fornecedor.
- Defina o pó inicial: densidade aparente, tamanho de partícula D50, sensibilidade à umidade e ângulo de repouso.
- Defina o ponto final da pasta: viscosidade alvo, teor de sólidos, finura e limite de temperatura.
- Confirme o serviço no pico de viscosidade durante a molhagem, e não na viscosidade média da pasta final.
- Verifique a capacidade de vácuo e se o projeto da vedação contém vapor de solvente.
- Verifique o acesso de limpeza para troca rápida de produto, especialmente ao trocar produtos químicos do cátodo.
- Solicite dados de aumento de escala de uma máquina piloto se o volume de produção for novo em sua planta.
Perguntas frequentes
Respostas rápidas às perguntas que surgem com mais frequência em projetos de mistura de polpa de bateria.
Q1. Qual equipamento é usado para processamento e mistura de pó de bateria?
R. Uma linha típica combina equipamentos de mistura a seco, como misturadores de fita ou cônicos, com misturadores planetários duplos a vácuo, dispersores de alta velocidade e homogeneizadores para preparação de pasta úmida. O conjunto exato depende da viscosidade da pasta e do alvo de finura.
Q2. Qual é o melhor misturador para lama de bateria de alta viscosidade?
R. Os misturadores planetários duplos a vácuo são a escolha mais comum para pastas catódicas acima de 10.000 mPa·s porque movimentam todo o volume, raspam as paredes e desaeram em um processo.
Q3. Por que a mistura a vácuo é importante para a pasta de bateria de lítio?
A. Bolhas de ar presas durante o umedecimento criam furos nos eletrodos revestidos após a secagem, diminuindo a capacidade e criando riscos de segurança. A mistura a vácuo remove essas bolhas antes do revestimento.
Q4. Um misturador pode fazer mistura de pó seco e mistura de pasta?
R. Alguns misturadores planetários a vácuo podem adicionar pós secos diretamente sob vácuo, mas os misturadores secos dedicados são mais rápidos e higiênicos para tarefas somente de pó. A maioria das linhas de produção ainda utiliza equipamentos separados para as duas etapas.
Q5. Como escolho entre um misturador planetário duplo e um dispersor de alto cisalhamento?
A. Use um dispersor para pastas de baixa a média viscosidade que atingem seu alvo de finura em minutos, e um misturador planetário para formulações de alta viscosidade e sensíveis ao cisalhamento que precisam de maior tempo de residência e vácuo.
Q6. O que causa aglomerados na lama da bateria?
A. Aglomerados aparecem quando o pó é adicionado muito rápido, quando a velocidade da lâmina é muito baixa para umedecer ou quando há umidade na mistura seca. A adição mais lenta de pó, maior velocidade de aro e mistura assistida por vácuo reduzem-nos.


- Nº 118, Chuangye Road, cidade de Jieshou, cidade de Gaoyou, Yangzhou, província de Jiangsu, China
- [email protected]
- Telefone fixo: +86-0510-83383966 +86-0510-83390667
- Telefone: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Link do produto
- Mixer de entrada superior
- Misturador de entrada inferior
- Misturador de entrada lateral
- INSCREVA-SE
- Inscreva-se para ser o primeiro a saber as últimas notícias da Top Intelligent Technology
- Inscrever-se